Artykuł sponsorowany
Od zapytania do odbioru — jak wygląda zlecenie frezowania detalu w produkcji B2B
Producent z branży motoryzacyjnej, oświetleniowej czy wytwórca okuć budowlanych regularnie staje przed wyzwaniem znalezienia rzetelnego podwykonawcy. Ocena technologicznej wykonalności detalu metalowego przed uruchomieniem serii produkcyjnej określa ramy czasowe całego projektu. Brak kompletnych danych technicznych na początkowym etapie zapytania wydłuża proces wyceny, a w niektórych przypadkach prowadzi do powikłań montażowych w zakładzie docelowym. Bliskość geograficzna partnera biznesowego ułatwia komunikację, redukuje koszty logistyczne i pozwala na sprawną weryfikację założeń projektowych. Odpowiednio wyposażony zakład obróbki skrawaniem potrafi szybko ocenić parametry zlecenia na podstawie dostarczonej dokumentacji i wskazać realny harmonogram dostaw elementów.
Analiza zapytania i dobór parametrów technologicznych
Otrzymanie specyfikacji technicznej uruchamia szczegółowy proces weryfikacji właściwości detalu. Technolog analizuje rodzaj materiału, geometrię określoną w modelu przestrzennym lub na płaskim rysunku, wymagane pasowania, zakładany wolumen oraz ostateczny termin odbioru. Wymiary i dopuszczalne odchyłki ustala się ściśle według wytycznych z dokumentacji wykonawczej, przypisując im konkretne klasy dokładności zgodnie z wymogami inżynieryjnymi. Rygorystyczne przestrzeganie narzuconych norm warunkuje późniejsze bezproblemowe spasowanie całego podzespołu mechanicznego.
Przemysłowe zakłady zlecające frezowanie CNC w Częstochowie zyskują pewność, że cały cykl skrawania zostanie dopasowany do specyfiki wybranego stopu. Surowce takie jak aluminium oraz mosiądz wymagają zastosowania odpowiednio zaprojektowanych narzędzi tnących. Twardość materiału, sposób formowania wióra oraz zdolność do odprowadzania ciepła determinują parametry obciążenia maszyny. Inżynier opracowuje chronologię operacji, bezpieczną strategię mocowania przedmiotu na stole roboczym oraz ustala punkty bazowe, co zachowuje stabilność detalu podczas usuwania naddatku.
Środowisko CAM przetwarza następnie trójwymiarowy model na kod numeryczny. Oprogramowanie precyzyjnie definiuje prędkość obrotową wrzeciona, wartość posuwu, głębokość cięcia oraz ścieżki przejścia głowicy frezarskiej. Złożone części z reguły wymagają integracji wielu zabiegów. W jednym płynnym cyklu obróbczym maszyna realizuje frezowanie płaskie i kształtowe, pozycjonowanie otworów oraz mechaniczne gwintowanie.
Kontrola pierwszej sztuki i przekazanie partii
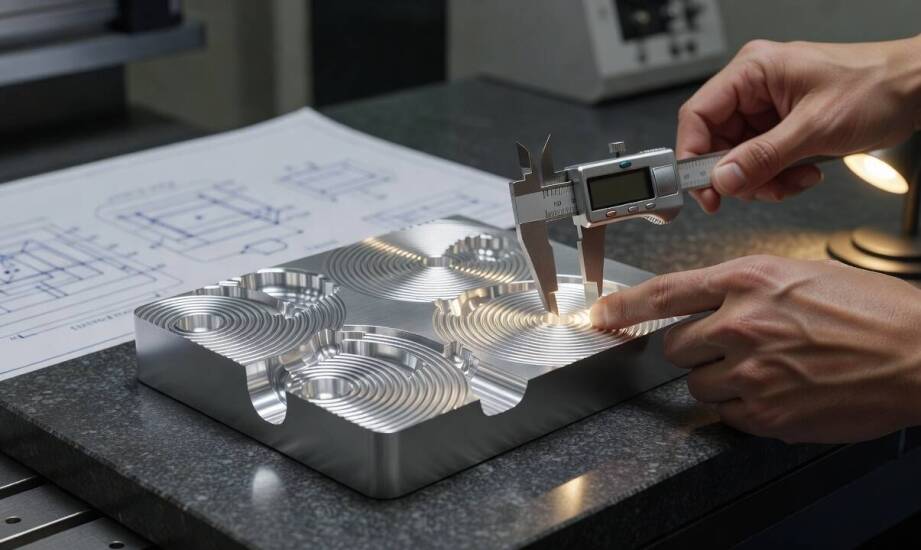
Pierwsze uruchomienie maszyny numerycznej rozpoczyna kluczowy etap obróbki próbnej. Wykonanie początkowego elementu wiąże się z rygorystyczną procedurą weryfikacji międzyoperacyjnej. Operator mierzy wyfrezowany komponent za pomocą kalibrowanych przyrządów pomiarowych i konfrontuje uzyskane wyniki z pierwotnym modelem referencyjnym. Brak jakichkolwiek odchyleń w geometrii oraz stuprocentowa zgodność wymiarowa stanowią podstawę do akceptacji pierwszej sztuki. Dopiero po tym teście następuje start ciągłej produkcji seryjnej. Wykrycie najmniejszej nieścisłości wymusza korektę programu sterującego lub zmianę użytego narzędzia.
Gotowe komponenty podlegają przeglądowi jakościowemu przed spakowaniem i wysłaniem do zamawiającego. Współpraca w modelu B2B opiera się na pełnej identyfikowalności elementów, dlatego poszczególne partie wyrobów oznacza się unikalnymi numerami ewidencyjnymi. Prawidłowe przygotowanie do transportu opiera się na zastosowaniu przekładek zabezpieczających powierzchnię przed zarysowaniami oraz środków chroniących przed działaniem korozji. Do gotowej przesyłki dodaje się metrykę jakościową i specyfikację montażową. Sygnały zwrotne od inżynierów odbiorcy budują bazę wiedzy wykorzystywaną przy realizacji kolejnych iteracji produktu.
Rodzinna firma Staltim Stawiarscy od lat czterdziestych ubiegłego wieku funkcjonuje w sektorze zaawansowanej obróbki metali. Zarządzany obecnie przez czwarte pokolenie zakład w Częstochowie posiada nowoczesną halę produkcyjną i własny park maszynowy oparty na systemach sterowania numerycznego. Taka infrastruktura pozwala na systematyczną realizację zleceń jednostkowych oraz dużych serii dla kontrahentów z Polski i z zagranicy. Zaplecze techniczne umożliwia swobodną pracę z elementami o długości dochodzącej do jednego metra oraz średnicy od dwóch do dwustu milimetrów.
Kompleksowe przygotowanie technologii, skrupulatne oprogramowanie ścieżek narzędzi oraz restrykcyjna kontrola wymiarów na wczesnym etapie obróbki skutecznie minimalizują ryzyko przestojów linii produkcyjnej u klienta. Przejrzysta komunikacja między wykonawcą a zlecającym ułatwia terminowy odbiór gotowych partii materiału i pozwala na płynne włączenie detali do ostatecznego montażu.
Kategorie artykułów
Polecane artykuły

Jak współpraca z rodzicami wspiera proces edukacyjny dzieci?
Współpraca z rodzicami odgrywa istotną rolę w procesie edukacyjnym dzieci, zwłaszcza w Integracyjnym Przedszkolu Tęczowa Przygoda. Angażowanie opiekunów w życie placówki pozwala lepiej zrozumieć potrzeby najmłodszych oraz wspiera ich rozwój. Aktywny udział rodziców sprawia, że maluchy czują się bard

Dlaczego udźwig żurawia na podwoziu mobilnym spada wraz z wysięgiem
Katalogowy udźwig maszyny budowlanej podawany jest zawsze dla minimalnego promienia roboczego. Taka wartość przestaje być miarodajna w momencie, gdy ładunek trzeba podać dalej od osi obrotu. Na typowym placu budowy rzadko istnieje możliwość podniesienia ciężaru tuż przy samej wieży. Znacznie częście